ಡಿನ್ಸೆನ್ ಪೈಪ್ಪೈಪ್ಲೈನ್ ವ್ಯವಹಾರದ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸುತ್ತದೆ. ಶ್ರೀಮಂತ ಅನುಭವ ಮತ್ತು ಮುಂದುವರಿದ ತಂತ್ರಜ್ಞಾನದೊಂದಿಗೆ, ಇದರ ಉತ್ಪನ್ನಗಳಲ್ಲಿ ಡಕ್ಟೈಲ್ ಕಬ್ಬಿಣದ ಪೈಪ್ಗಳು, ಎರಕಹೊಯ್ದ ಕಬ್ಬಿಣದ ಪೈಪ್ಗಳು (SML ಪೈಪ್ ಎಂದೂ ಕರೆಯುತ್ತಾರೆ), ಪೈಪ್ ಫಿಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಜೋಡಣೆ ಇತ್ಯಾದಿ ಸೇರಿವೆ, ಇವುಗಳನ್ನು ಮೂಲಸೌಕರ್ಯ, ನಿರ್ಮಾಣ, ನೀರು ಸರಬರಾಜು, ಹೋಟೆಲ್, ವಿಮಾನ ನಿಲ್ದಾಣ ಮತ್ತು ಇಂಧನದಲ್ಲಿ ವ್ಯಾಪಕವಾಗಿ ಬಳಸಲಾಗುತ್ತದೆ. ಇದು ಅನೇಕ ದೊಡ್ಡ ಯೋಜನೆಗಳಿಗೆ ವಿಶ್ವಾಸಾರ್ಹ ಪೈಪ್ಲೈನ್ ಪರಿಹಾರ ಪೂರೈಕೆದಾರ.
ಪೈಪ್ಲೈನ್ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆ
1.ಕಚ್ಚಾ ವಸ್ತುಗಳ ಕರಗಿಸುವಿಕೆ
ಪೈಪ್ಗಳು ಮತ್ತು ಫಿಟ್ಟಿಂಗ್ಗಳನ್ನು ಉತ್ಪಾದಿಸಲು ಕಚ್ಚಾ ವಸ್ತು ಪಿಗ್ ಐರನ್.
ಪರಿಕರಗಳಿಗೆ 15 ನೇ ಕಬ್ಬಿಣ ಮತ್ತು ಪೈಪ್ಗಳಿಗೆ 20 ನೇ ಕಬ್ಬಿಣದ ಅಗತ್ಯವಿದೆ.
ಕೆಳಗಿನ ಚಿತ್ರವು ವಿದ್ಯುತ್ ಕುಲುಮೆಯಾಗಿದ್ದು, ಇದು ಬ್ರೆಡ್ ಕಬ್ಬಿಣವನ್ನು ಕರಗಿದ ಕಬ್ಬಿಣವಾಗಿ ಬಿಸಿ ಮಾಡಲು ವಿದ್ಯುತ್ ಅನ್ನು ಬಳಸುತ್ತದೆ.
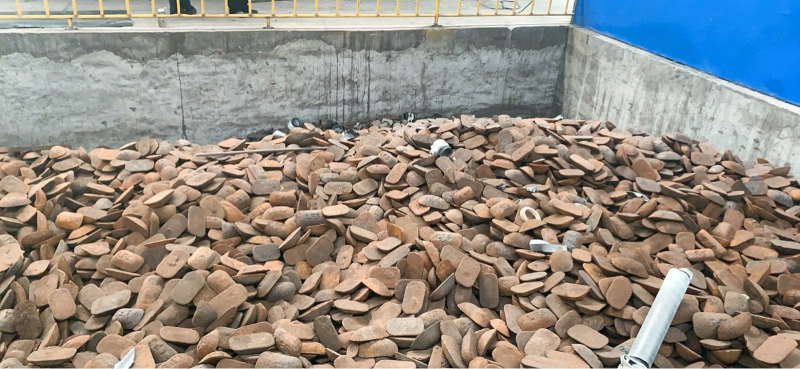
ಪಿಗ್ ಐರನ್
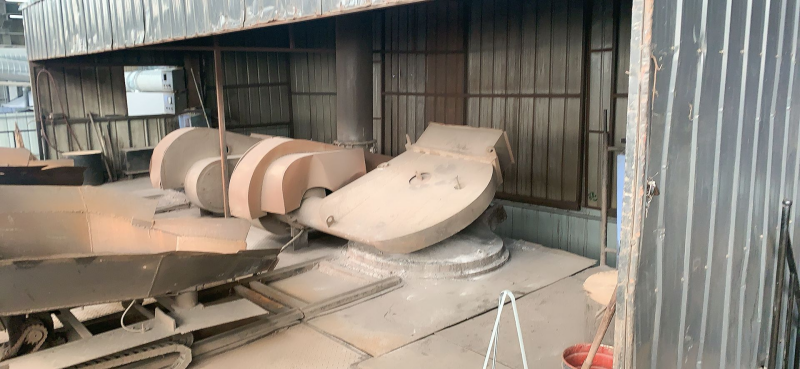
ವಿದ್ಯುತ್ ಕುಲುಮೆ
2.ಕೇಂದ್ರಾಪಗಾಮಿ ಎರಕಹೊಯ್ದ
ಅಗತ್ಯವಿರುವಂತೆ ಮುಂಚಿತವಾಗಿ ಸೆಂಟ್ರಿಫ್ಯೂಜ್ಗೆ ಅನುಗುಣವಾದ ವ್ಯಾಸದ ಪೈಪ್ ಅಚ್ಚನ್ನು ಬದಲಾಯಿಸಿ.
ಕರಗಿದ ಕಬ್ಬಿಣವನ್ನು ಒಳಗಿನಿಂದ ಹೊರಕ್ಕೆ ಹರಿವಿನ ಚಾನಲ್ ಮೂಲಕ ಹೆಚ್ಚಿನ ವೇಗದ ತಿರುಗುವ ಕೇಂದ್ರಾಪಗಾಮಿ ಅಚ್ಚಿನೊಳಗೆ ಇಂಜೆಕ್ಟ್ ಮಾಡಲಾಗುತ್ತದೆ.
ಕರಗಿದ ಕಬ್ಬಿಣದ ಪ್ರಮಾಣವನ್ನು ಎರಕಹೊಯ್ದ ಪೈಪ್ನ ವ್ಯಾಸಕ್ಕೆ ಅನುಗುಣವಾಗಿ ಲೆಕ್ಕಹಾಕಲಾಗುತ್ತದೆ.
ಪೈಪ್ ರೂಪುಗೊಂಡು ತಣ್ಣಗಾದ ನಂತರ, ಅದನ್ನು ಪೈಪ್ ಅಚ್ಚಿನಿಂದ ಹೊರತೆಗೆಯಲಾಗುತ್ತದೆ ಮತ್ತು ಗುಣಮಟ್ಟ ನಿರೀಕ್ಷಕರು ನೋಟವನ್ನು ಪರಿಶೀಲಿಸುತ್ತಾರೆ ಮತ್ತು ಅದನ್ನು ತೂಗುತ್ತಾರೆ. ಅರ್ಹತೆ ಪಡೆದವರು ಮುಂದಿನ ಕೆಲಸಕ್ಕೆ ಮುಂದುವರಿಯುತ್ತಾರೆ.
ಪೈಪ್ನ ಅಚ್ಚು 3 ಮೀಟರ್ಗಳಿಗಿಂತ ದೊಡ್ಡದಾಗಿದ್ದು, ನಂತರ ತಲೆ ಅಥವಾ ಬಾಲದ ಅಸಮಾನವಾಗಿ ರೂಪುಗೊಂಡ ಭಾಗಗಳನ್ನು ಕತ್ತರಿಸಲು ಇದು ಅನುಕೂಲಕರವಾಗಿದೆ.
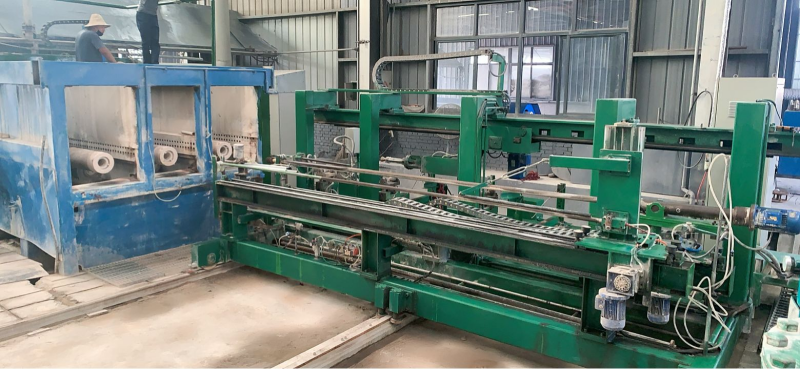
ಕೇಂದ್ರಾಪಗಾಮಿ
3. ಪೈಪ್ ಕತ್ತರಿಸುವುದು, ತಪಾಸಣೆ ಮತ್ತು ಹೊಳಪು ನೀಡುವುದು
ಅರ್ಹ ಪೈಪ್ಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಿದ ನಂತರ, ಕೆಲಸಗಾರರು ಪೈಪ್ನ ಪರಿಣಾಮಕಾರಿ ಉದ್ದವನ್ನು 3 ಮೀ ನಲ್ಲಿಡಲು ತಲೆ ಮತ್ತು ಬಾಲದಲ್ಲಿ ಅಸಮಾನವಾಗಿ ರೂಪುಗೊಂಡ ಭಾಗಗಳನ್ನು ಕತ್ತರಿಸುತ್ತಾರೆ.
ಕತ್ತರಿಸುವುದು ಪೂರ್ಣಗೊಂಡ ನಂತರ, ಮರು ಕರಗುವಿಕೆಗಾಗಿ ಅಸಮ ಗೋಡೆಯ ದಪ್ಪ ಮತ್ತು ದೀರ್ಘವೃತ್ತದ ವಿರೂಪತೆಯನ್ನು ಹೊಂದಿರುವ ಪೈಪ್ಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಲು ಮತ್ತೊಂದು ತಪಾಸಣೆ ನಡೆಸಲಾಗುತ್ತದೆ.
ಪಾಲಿಶ್ ಮಾಡಲು ಪೈಪ್ನ ಒಳಗೆ ಮತ್ತು ಹೊರಗೆ ಎರಡೂ ಪಾಲಿಶ್ ಮಾಡಬೇಕಾಗುತ್ತದೆ, ಇದರಿಂದಾಗಿ ಒಳಭಾಗ ಮತ್ತು ಹೊರಭಾಗವು ಸುಗಮವಾಗಿರುತ್ತದೆ ಮತ್ತು ನಂತರದ ಚಿತ್ರಕಲೆಗೆ ಅನುಕೂಲಕರವಾಗಿರುತ್ತದೆ.
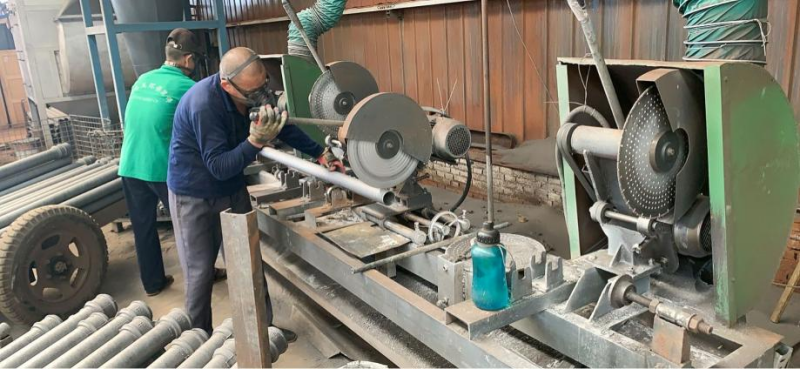
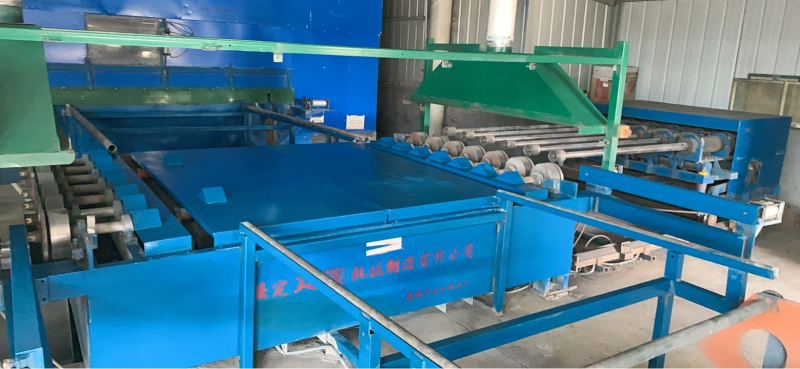
ರುಬ್ಬುವ ಯಂತ್ರ
4.ಆಂತರಿಕ ಮತ್ತು ಬಾಹ್ಯ ಸಿಂಪರಣೆ
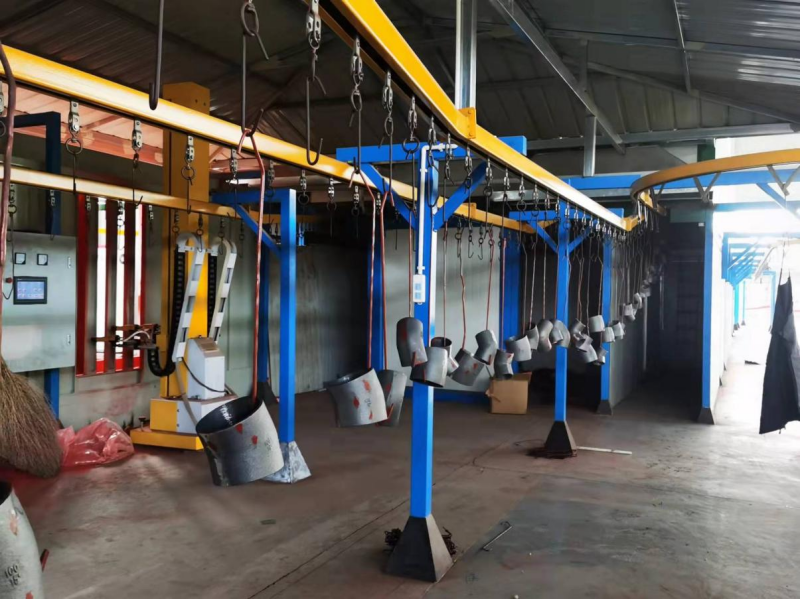
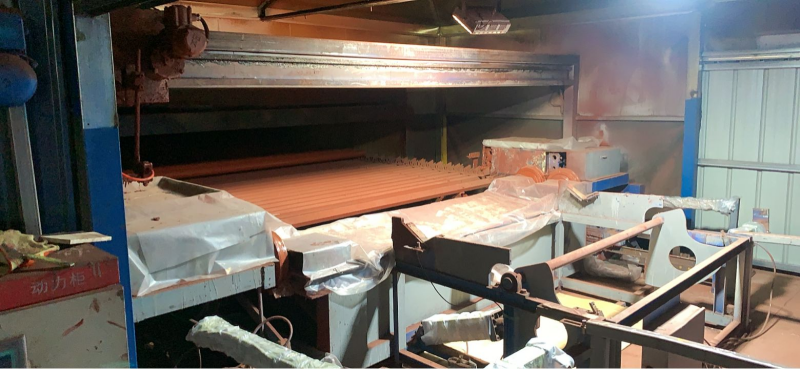
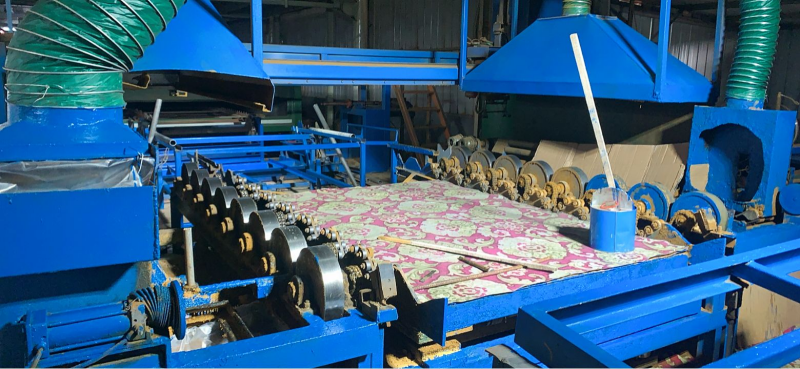
ಹೊಳಪು ಮಾಡಿದ ಪೈಪ್ನ ಒಳಗಿನ ಗೋಡೆಯನ್ನು ವಿಶೇಷವಾಗಿ ನಯವಾಗಿ ಮತ್ತು ಸ್ವಚ್ಛವಾಗಿಡಬೇಕು. ಒಣಗಿಸಿ ಬಿಸಿ ಮಾಡಿದ ನಂತರ, ಒಳಗಿನ ಗೋಡೆಯನ್ನು ತುಕ್ಕು ನಿರೋಧಕದಿಂದ ಸಂಸ್ಕರಿಸಲಾಗುತ್ತದೆ, ಅಂದರೆ ಹಳದಿ ಎಪಾಕ್ಸಿ ಬಣ್ಣದಿಂದ ಸಿಂಪಡಿಸಲಾಗುತ್ತದೆ.
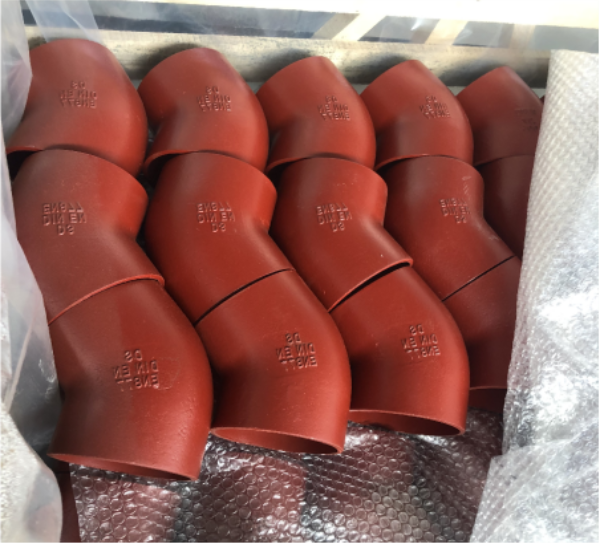
ಅದೇ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಹೊರಭಾಗದಲ್ಲಿಯೂ ನಡೆಸಲಾಗುತ್ತದೆ, ಕೆಂಪು-ಕಂದು ಬಣ್ಣದ ಎಪಾಕ್ಸಿ ಬಣ್ಣದಿಂದ ಸಿಂಪಡಿಸಲಾಗುತ್ತದೆ.
ಉತ್ಪನ್ನದ ಗುಣಲಕ್ಷಣಗಳು EN877 ನ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುತ್ತವೆಯೇ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಕಾರ್ಖಾನೆಯು ನಿಯಮಿತವಾಗಿ ಉತ್ಪನ್ನಗಳ ಮಾದರಿಗಳನ್ನು ಮತ್ತು ಸ್ಪಾಟ್ ಚೆಕ್ ಅನ್ನು ನಡೆಸುತ್ತದೆ.
5. ಒಣಗಿಸುವುದು, ಟ್ರಿಮ್ಮಿಂಗ್, ಸಿಂಪರಣೆ, ಪ್ಯಾಕೇಜಿಂಗ್
ಬಣ್ಣವನ್ನು ಒಳಗೆ ಮತ್ತು ಹೊರಗೆ ಸಿಂಪಡಿಸಿದ ನಂತರ, ಬಣ್ಣದ ಅಂಟಿಕೊಳ್ಳುವಿಕೆಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಪೈಪ್ ಅನ್ನು ಒಣಗಿಸಲಾಗುತ್ತದೆ.
ಒಣಗಿದ ನಂತರ, ಕೆಲಸಗಾರರು ಪೈಪ್ ಮೇಲಿನ ಬಣ್ಣವನ್ನು ದುರಸ್ತಿ ಮಾಡುತ್ತಾರೆ, ವಿಶೇಷವಾಗಿ ಎರಡು ತುದಿಗಳನ್ನು ದುರಸ್ತಿ ಮಾಡುತ್ತಾರೆ, ಬಣ್ಣದ ಹೊದಿಕೆ ಮತ್ತು ಸೌಂದರ್ಯವನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳುತ್ತಾರೆ.
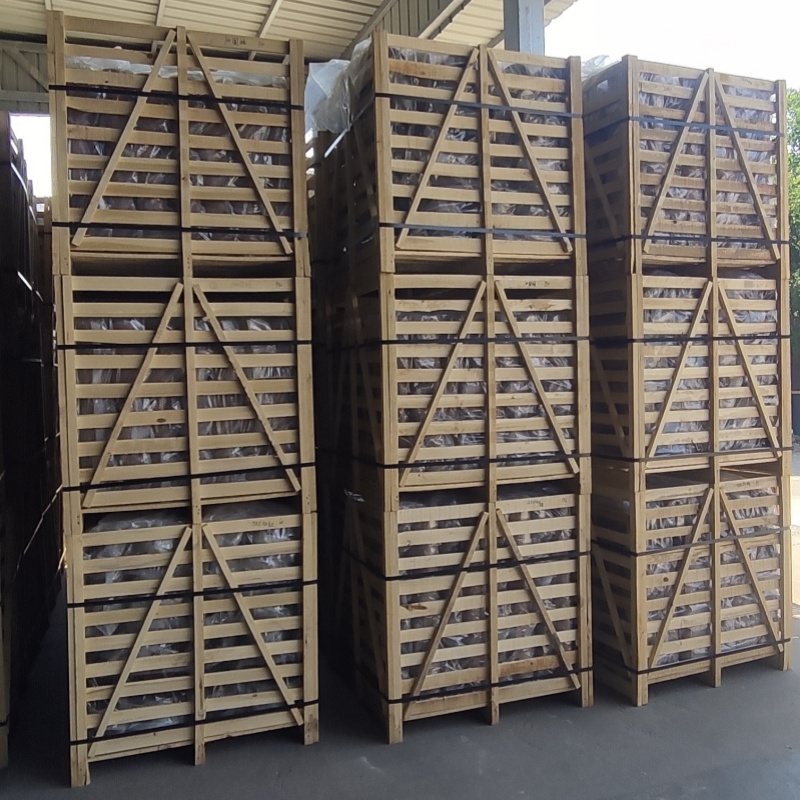
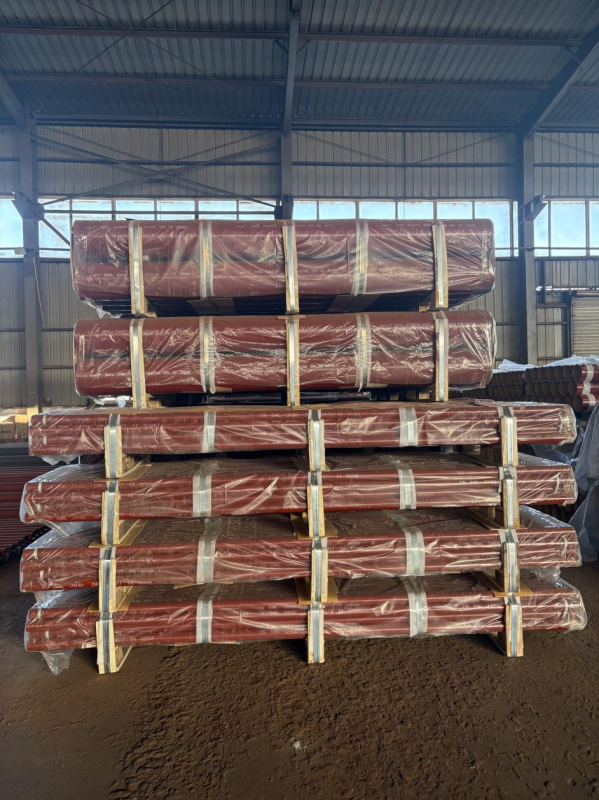
ಅಂತಿಮವಾಗಿ, ಪೈಪ್ಗೆ ಗ್ರಾಹಕರ ಟ್ರೇಡ್ಮಾರ್ಕ್ ಸಿಂಪಡಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಗ್ರಾಹಕರ ಅಭ್ಯಾಸಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಪ್ಯಾಕ್ ಮಾಡಲಾಗುತ್ತದೆ.
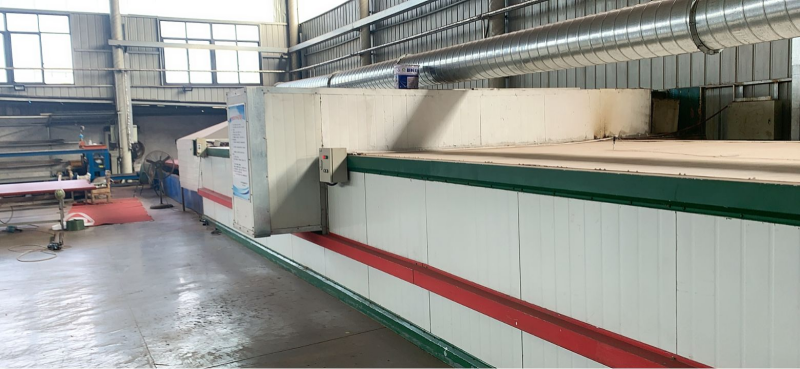
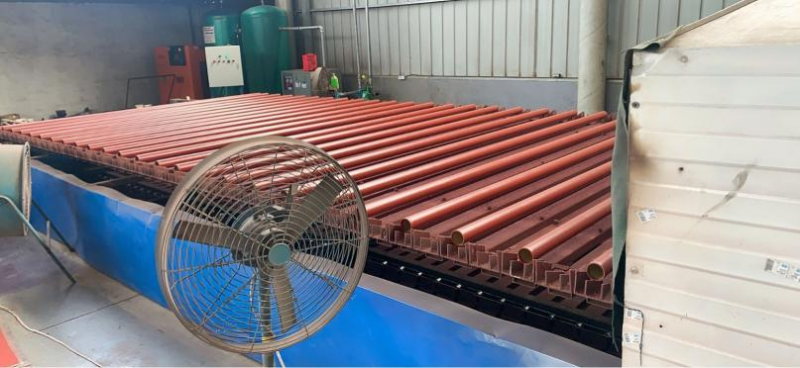
ಡ್ರೈಯರ್
ಪರಿಕರಗಳ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆ
1. ಅಚ್ಚು ತಯಾರಿಕೆ
DINSEN ಪ್ರಸ್ತುತ ಎಲ್ಲಾ ಮಾದರಿಗಳು ಮತ್ತು ವಿಶೇಷಣಗಳ ಅಚ್ಚುಗಳನ್ನು ಹೊಂದಿದೆ. ಕಾರ್ಖಾನೆಯು ಉತ್ಪಾದನೆಯನ್ನು ವ್ಯವಸ್ಥೆಗೊಳಿಸಿದಾಗಲೆಲ್ಲಾ, ಅಚ್ಚಿನಲ್ಲಿರುವ ಎರಕಹೊಯ್ದ ಮತ್ತು ಬ್ಯಾಚ್ ಸಂಖ್ಯೆಯನ್ನು ಬದಲಾಯಿಸಬೇಕು ಮತ್ತು ನಂತರ ಕಾರ್ಮಿಕರು ಅಚ್ಚನ್ನು ಪಡೆದ ನಂತರ ಉತ್ಪಾದನೆಯನ್ನು ಪ್ರಾರಂಭಿಸಬಹುದು.
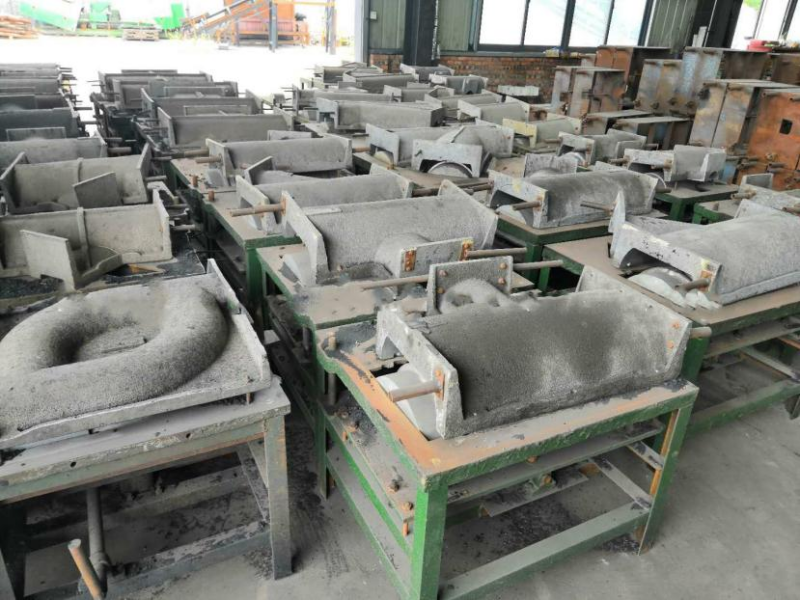
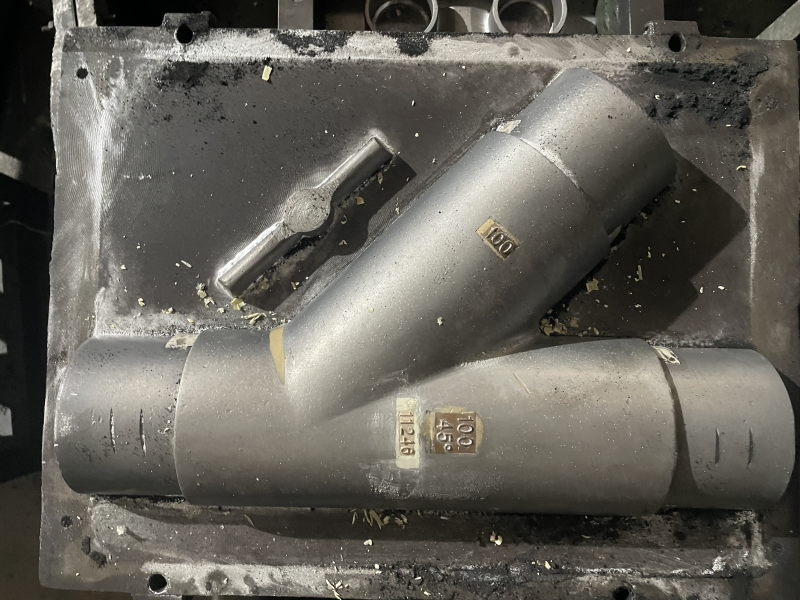
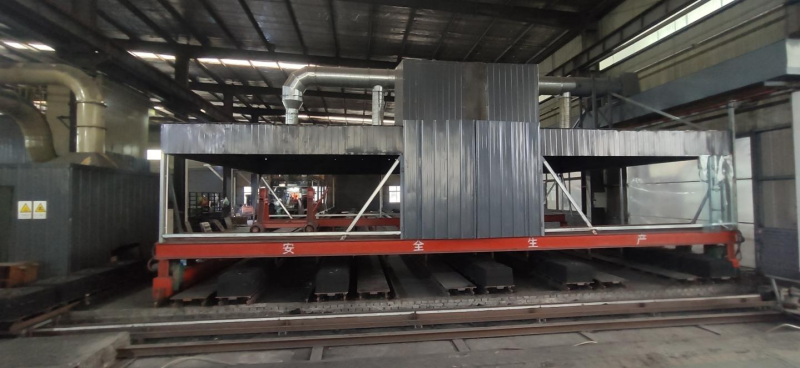
2. ಹಸ್ತಚಾಲಿತ ಸುರಿಯುವಿಕೆ, ಸ್ವಯಂಚಾಲಿತ ಪೈಪ್ ಉತ್ಪಾದನಾ ಮಾರ್ಗ
ಕೆಲಸಗಾರರು ಮೇಲಿನ ಮತ್ತು ಕೆಳಗಿನ ಅಚ್ಚುಗಳನ್ನು ಚಪ್ಪಟೆ ತಟ್ಟೆಯಲ್ಲಿ ಇರಿಸಿ, ಅದರ ಮೇಲೆ ಮರಳು ಪೆಟ್ಟಿಗೆಯನ್ನು ಇರಿಸಿ, ಅದನ್ನು ಮರಳಿನಿಂದ ತುಂಬಿಸಿ, ಅದನ್ನು ಸಂಕ್ಷೇಪಿಸಿ, ಅದನ್ನು ಸಮತಟ್ಟಾಗಿ ಕೆರೆದು, ಮೇಲಿನ ಮತ್ತು ಕೆಳಗಿನ ಅಚ್ಚುಗಳನ್ನು ಒಟ್ಟಿಗೆ ಸೇರಿಸಿ ಸರಿಪಡಿಸುತ್ತಾರೆ ಮತ್ತು ಕರಗಿದ ಕಬ್ಬಿಣವನ್ನು ಸುರಿದ ನಂತರ, ಅವು ಒಂದೇ ಬಾರಿಗೆ ರೂಪುಗೊಳ್ಳುತ್ತವೆ.
ಪ್ರತಿಯೊಬ್ಬ ಕೆಲಸಗಾರನು ದಿನಕ್ಕೆ ಸರಾಸರಿ 300KG ಪೈಪ್ ಫಿಟ್ಟಿಂಗ್ಗಳನ್ನು ಉತ್ಪಾದಿಸಬಹುದು, ಏಕೆಂದರೆ ಆಗಾಗ್ಗೆ ಅಚ್ಚು ಬದಲಾವಣೆಗಳು ಕಾರ್ಖಾನೆಯ ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವುದಲ್ಲದೆ ಕಾರ್ಮಿಕರ ಉತ್ಪಾದನೆಯ ಮೇಲೆ ನೇರವಾಗಿ ಪರಿಣಾಮ ಬೀರುತ್ತವೆ.
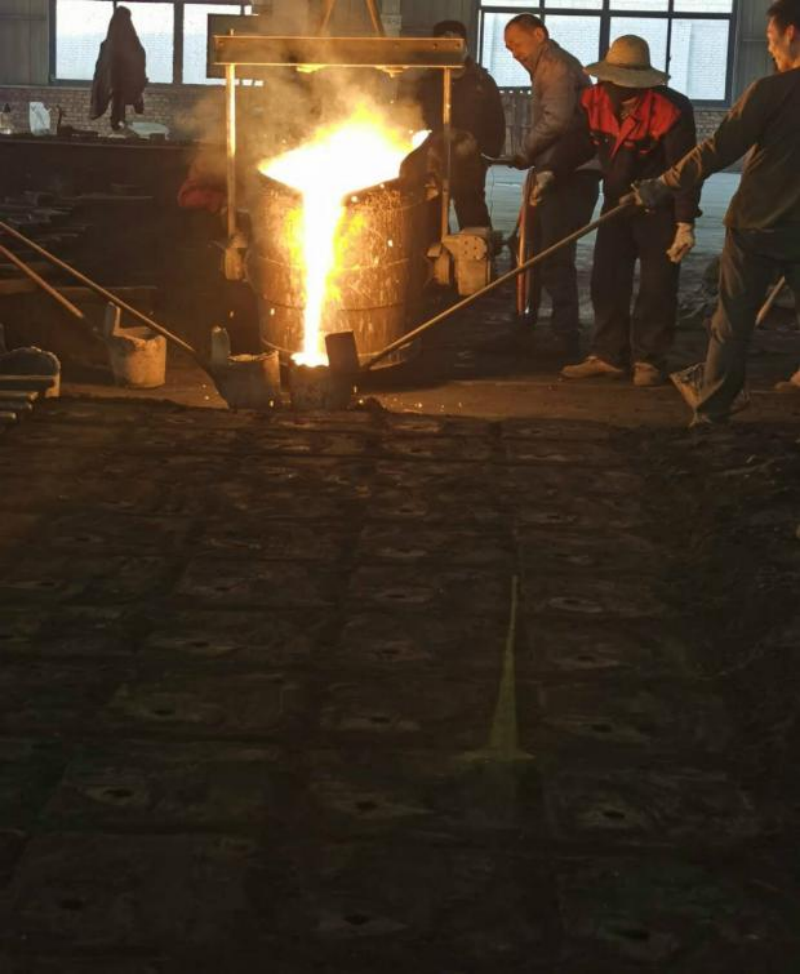
ಸ್ವಯಂಚಾಲಿತ ಪೈಪ್ ಉತ್ಪಾದನಾ ಮಾರ್ಗ, ಹಸ್ತಚಾಲಿತ ಸುರಿಯುವಿಕೆ
ಸಾಂಪ್ರದಾಯಿಕ ಕೈಯಿಂದ ಮಾಡಿದ ಮರಳು ಎರಕದ ಪ್ರಕ್ರಿಯೆಗೆ ಹೋಲಿಸಿದರೆ, ಇದರ ದೊಡ್ಡ ವೈಶಿಷ್ಟ್ಯವೆಂದರೆ ಅದು ಮಾನವಶಕ್ತಿ ಮತ್ತು ವಸ್ತು ಸಂಪನ್ಮೂಲಗಳ ಬಳಕೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ಉತ್ಪಾದನಾ ದಕ್ಷತೆಯನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ, ಉತ್ಪನ್ನದ ಗುಣಮಟ್ಟವು ಮಾನದಂಡಗಳನ್ನು ಪೂರೈಸುತ್ತದೆ ಮತ್ತು ವಿಶೇಷಣಗಳನ್ನು ಏಕೀಕರಿಸುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸುತ್ತದೆ, ಇದು ಉತ್ಪಾದನಾ ದಕ್ಷತೆಯನ್ನು ಹೆಚ್ಚು ಸುಧಾರಿಸುತ್ತದೆ ಮತ್ತು ಉತ್ಪನ್ನ ಉತ್ಪಾದನಾ ಚಕ್ರವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
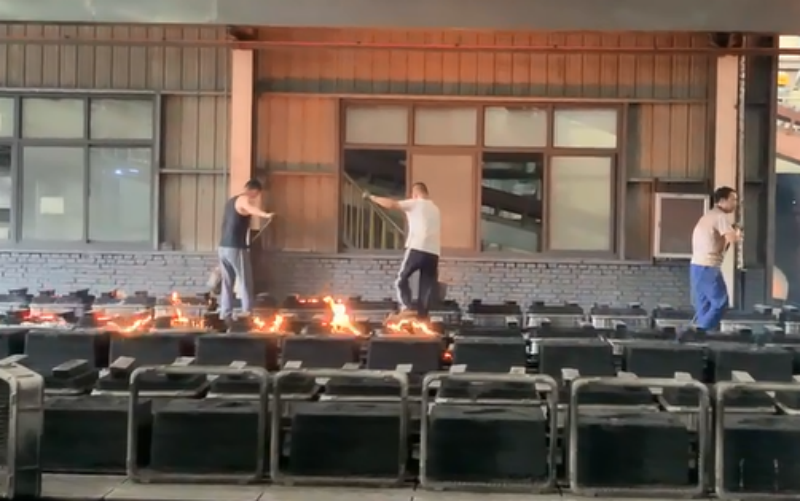
3. ಹಸ್ತಚಾಲಿತ ರುಬ್ಬುವಿಕೆ
ಭಾಗಗಳ ಬಾಹ್ಯ ಆಯಾಮಗಳನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳುವ ಪ್ರಮೇಯದಲ್ಲಿ, ಕೆಲಸಗಾರರು ಗೇಟ್ಗಳು, ರೈಸರ್ಗಳು, ಫ್ಲ್ಯಾಷ್, ಬರ್ರ್ಗಳು ಮತ್ತು ಮೇಲ್ಮೈಯಲ್ಲಿರುವ ಮೋಲ್ಡಿಂಗ್ ಮರಳನ್ನು ರುಬ್ಬುವ ಮೂಲಕ ತೆಗೆದುಹಾಕಬೇಕು. ಸಾಕಷ್ಟು ಎರಕಹೊಯ್ದ, ಕೀಹೋಲ್ಗಳು ಅಥವಾ ಮರಳು ಶುಚಿಗೊಳಿಸುವಿಕೆಯಿಂದ ಉಂಟಾಗುವ ಮಾಂಸದ ಕೊರತೆಯನ್ನು ಸಹ ಸರಿಪಡಿಸಬೇಕು. ನಂತರದ ಸಿಂಪರಣೆಯ ಮೊದಲು ಎರಕದ ಮೇಲ್ಮೈಯಲ್ಲಿರುವ ಕಲ್ಮಶಗಳು ಸ್ವಚ್ಛ ಮತ್ತು ಹೊಳಪು ಪಡೆದಿವೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ.
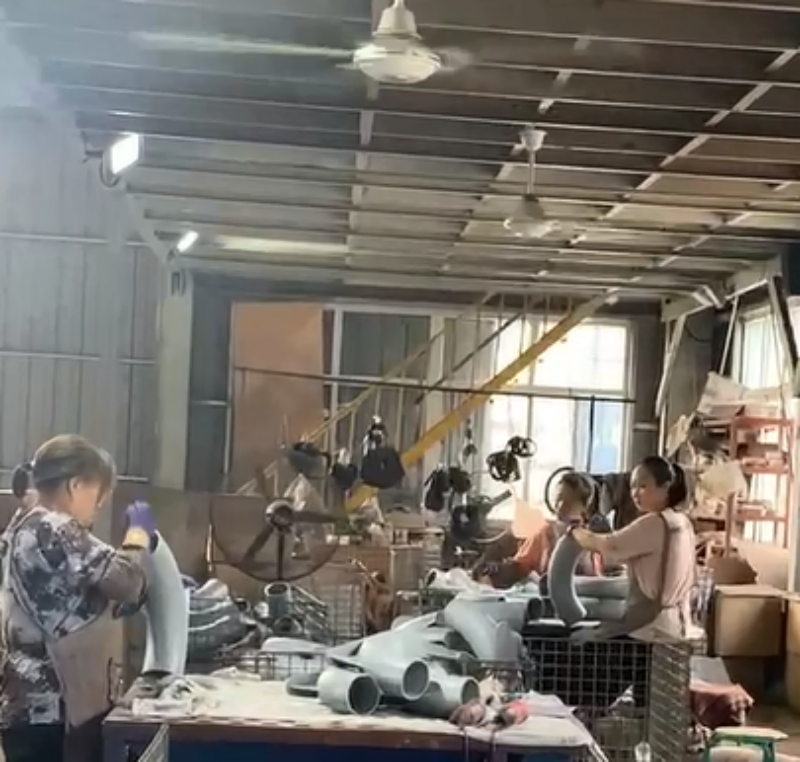
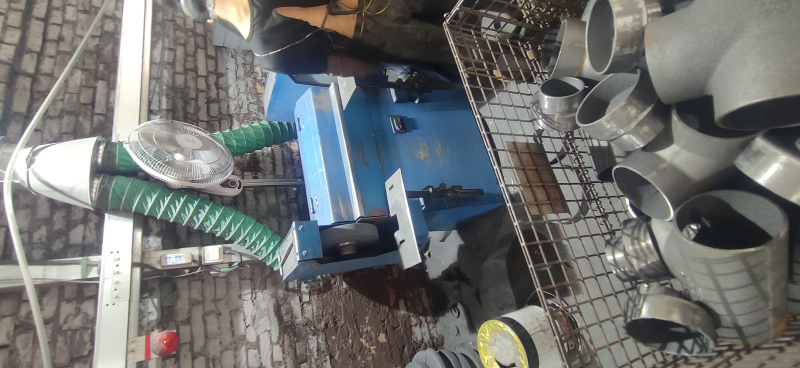
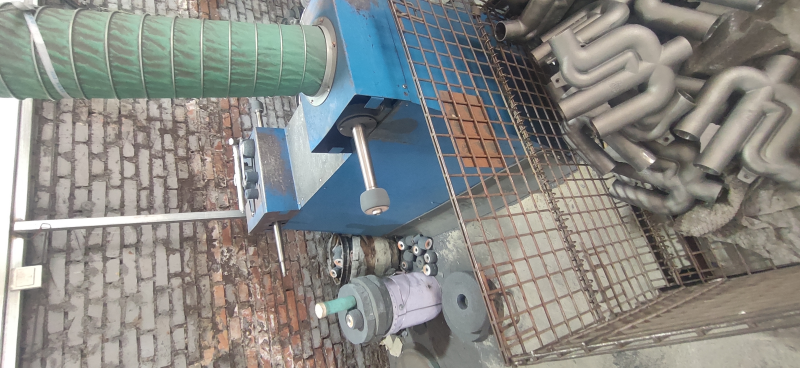
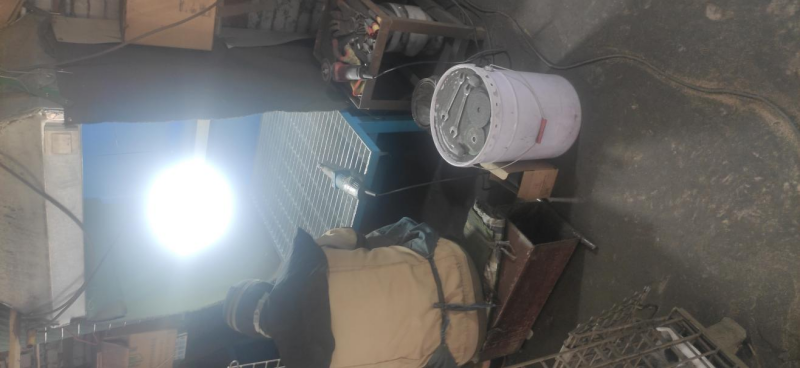
4.ಬಾಹ್ಯ ಗೋಡೆಯ ಹೊಳಪು,ಒಳಗಿನ ಗೋಡೆಯ ರುಬ್ಬುವಿಕೆ,ನುಣ್ಣಗೆ ರುಬ್ಬುವುದು
5.ಚಿತ್ರಕಲೆ, ಪುಡಿ ಲೇಪನ, ಪ್ಯಾಕಿಂಗ್
ಬಣ್ಣವನ್ನು ಅದ್ದುವುದು: ನೀವು ಪೈಪ್ ಫಿಟ್ಟಿಂಗ್ಗಳನ್ನು 70-80℃ ಗೆ ಪೂರ್ವಭಾವಿಯಾಗಿ ಕಾಯಿಸಿ ಎಪಾಕ್ಸಿ ಬಣ್ಣವನ್ನು ಸಿಂಪಡಿಸಬೇಕು.
ಪೌಡರ್ ಸ್ಪ್ರೇ: ಎಪಾಕ್ಸಿ ಪೌಡರ್ ಸಿಂಪಡಿಸುವ ಮೊದಲು ನೀವು ಪೈಪ್ ಫಿಟ್ಟಿಂಗ್ಗಳನ್ನು 180-200℃ ಗೆ ಪೂರ್ವಭಾವಿಯಾಗಿ ಕಾಯಿಸಬೇಕು.